-

+86-13404286222
-


Érdeklődjön most
+86-13404286222
Érdeklődjön most
Egy 4 tonnás kompresszorhenger 0,04 mm-es furattűréssel és 11 hetes telepítési ablakkal körülbelül tíz perc alatt feltárja a gyenge ellátási láncot. A nagy részek ritkán hibáznak a rajzolás szakaszában. A harmadik újrarögzítés során meghibásodnak, amikor a nullapont eltolódott, és egyetlen dokumentum sem bizonyítja, hogy a hiba hol lépett be a folyamatba.
Ez az útmutató a vevő munkamódszere az ipari berendezések nagy alkatrészeinek megmunkálási szolgáltatásainak beszerzéséhez: mire terjed ki valójában a hatókör, hogyan kell leolvasni a gépi borítékot, mit kell papíron igazolnia a minőségbiztosítási rendszernek, és hová telik el a rajz kiadása és a szállítás közötti hetek.
A nagyméretű alkatrész-megmunkálási szolgáltatások kiterjednek a nagyjából 500 kg-tól 20 tonnáig terjedő öntött, kovácsolt vagy hegesztett alkatrészek végső megmunkálására és mérettanúsítására, amelyek nem férnek el, vagy nem tartják be a tűréshatárt a szabványos függőleges megmunkálóközpontokban.
A súly dönti el, hogy melyik darut foglaljon. A megmunkált jellemző dönti el, hogy melyik szállító tud árajánlatot adni, mivel a furat kereksége, a karima párhuzamossága és a fogprofil mindegyike más szerszámgépet és más ellenőrzési módszert igényel.
| Alkatrészcsoport | Munkasúly | Kritikus megmunkálási jellemzők | Ellenőrzési fókusz |
| Kompresszor hengerek és hengertestek | 1-5 t | Furat kereksége, koncentrikussága, tömítőfelületek | Furatmérés, CMM, penetrációs vizsgálat |
| Kifújásgátló testek | 2-8 t | Nyomóüreg laposság, tömítés furatok | Ultrahangos vizsgálat, nyomásvizsgálat |
| Szélerőmű főtengely karimái | 3-12 t | Csavarkör emelkedése, karima párhuzamossága | Ultrahangos vizsgálat, lézeres nyomkövetés |
| Gőzturbina tartozékok | 1-6 t | Lapátmérők, pengehorony profilok | Mágneses részecskék vizsgálata, kerekség ellenőrzése |
| Görgők és univerzális csapágyülések | 0,5-8 t | Külső átmérő hengeres, csapágy illeszkedik | Keménység és érdesség mérése |
| Fogaslécek és sebességváltó fogaskerekek | 0,3-3 t | Fogprofil, kumulatív emelkedés | Fogaskerék mérés, mágneses részecske vizsgálat |
Egy nagy kompresszorhenger megmutatja, miért számít a sorrend. Az öntvény egyenetlenül hűl, ezért egy hozzáértő műhely durván kifúrja, hagyja leülepedni a feszültségeket, majd a furatot olyan gépen befejezi, amely végig ugyanazt az alappontot megőrzi.
 A kompresszorház-gyártók öntése A nagy kompresszorok általában nagy teherbírású szerkezeti kialakításokat alkalmaznak, amelyek ellenállnak a nagy intenzitású terheléseknek, és ezért erős folyamatos működési képességekkel rendelkeznek. Hirdetés... Termék megtekintése →
Ha a beszállító nem tudja leírni ezt a durva feldolgozási sorrendet az első műszaki beszélgetés során, akkor egy olyan alkatrészt idéz, amelyet korábban meg nem dolgozott, bármit is állít a katalógusa.
A gépi boríték több szállítót zár ki, mint az ár. A hosszú löketű fúrómalom, a munkadarab súlyának megfelelő asztal és az alkatrészt forgatni tudó daru a belépőjegy, nem pedig a megkülönböztető.
Egy alkalmas műhelyben a berendezések kombinációja működik, nem pedig egy hősies gép: vízszintes megmunkálóközpontok, portálos megmunkálóközpontok, CNC fúrómarók, nagy sebességű CNC függőleges esztergagépek és függőleges esztergamaró központok. Mindegyik típusnak más-más szolgáltatáscsaládja van, és ezek átfedése az, ami távol tartja a munkát a kritikus úttól.
Ez az öt válasz elválasztja a több tonnás alkatrészekkel szembeni toleranciát viselő üzleteket azoktól az üzletektől, amelyek csupán egy nagy gépet birtokolnak. A 8 mikrométeres gépi pontosságot idéző szállítónak el kell tudnia magyarázni, hogy ez a szám hogyan éli túl ugyanazon a munkadarabon végzett három műveletet.
Az anyagminőség növelheti vagy eltávolíthatja a két hét gépi időt, mert a hőálló ötvözetek a szénacél sebességének töredékével vágnak, és megszilárdulnak abban a pillanatban, amikor az előtolás akadozik.
| Anyag | Vágási sebesség vs. 1045 acél | Fő megmunkálási kockázat | Tipikus használat |
| Szénacél és gömbgrafitos vas | 100 százalék | Fecsegés vékony részeken | Hengertestek, kompresszorházak |
| Duplex rozsdamentes 2205 | 40-50 százalék | Edzés alacsony előtolásnál | Karimák, hüvelyek, tengelyek |
| Inconel 718 (UNS N07718 / 2,4668) | 20-30 százalék | Gyors bevágásos kopás a szerszámokon | Kovácsoltvasok, perselyek, magas hőmérsékletű hüvelyek |
| Haynes 188 (UNS R30188 / GH5188) | 15-25 százalék | Csiszoló kobaltötvözet, gyenge forgácstörés | Lemez, szalag és rúd magas hőmérsékletű kiszolgáláshoz |
Ezek a szorzók tervezési adatok, nem marketingkövetelések. Egy üzlet, amely az Inconel 718-at szénacél vágási sebességgel jegyzi, vagy soha nem dolgozta meg, vagy pénzt akar veszíteni a rendelésen.
A speciális minőségek ellátási láncot is igényelnek a gép mögött. Kovácsoltvas és megmunkált alkatrészek az Inconel 718, Haynes 188 és duplex 2205 típusokban eltérően viselkednek az élvonalban, és a beszállítónak képesnek kell lennie arra, hogy a vágási adatokat és a korábbi munkákra vonatkozó referenciákat minden évfolyamon megjelenítse, ahelyett, hogy egyetlen kategóriaként kezelné őket.
 Kovácsolt öntvényalkatrész-feldolgozó gyártók A kovácsolás és az öntés egyaránt fontos fémfeldolgozási módszer az iparban, és széles körű alkalmazási területük van. Jelentős különbségek vannak közöttük... Termék megtekintése →
Kérje az ellenőrzési és vizsgálati tervet, mielőtt az árat kérné. Az ITP az egyetlen olyan dokumentum, amely minden dimenzióhoz elszámoltathatóságot rendel, és az a beszállító, aki egy napon belül nem tud ilyet kiállítani, az ütemterv nyomására sem ad ki.
A nagy alkatrészekhez használható rendszer magában foglalja a mágneses részecskék és az ultrahangos vizsgálatokat, a keménységvizsgálatot, a felületi érdesség mérését, valamint a kalibrált mikrométereket és tolómérőket, amelyeket dokumentált kalibrálási ütemterv szerint tartanak. A képzett, teljes munkaidős ellenőrök többet számítanak, mint a műszerlista, mert a többtonnás alkatrészeket nem csak a végén, hanem a szakaszon ellenőrzik.
A referenciaprojektek lerövidítik az értékelést. Azok a beszállítók, akik olyan bejáratott berendezésgyártóknak szállítanak, mint a DANIELI, a KOBELCO, az ANDRITZ és a ROSS, már átestek az ellenőrzéseken, amelyeket a legtöbb vásárló nem képes egyetlen látogatással reprodukálni. A folyamatfegyelem mögött nagyméretű alkatrészek nagy pontosságú megmunkálása egy tisztességes ellenőrző lista is, amelyet a szállító saját írásbeli eljárásával lehet összehasonlítani.
A biztonság szempontjából kritikus részek ismét magasra teszik a lécet. A kifújásgátló testet ultrahangos vizsgálattal és nyomáspróbával ellenőrzik kiszállítás előtt, és a papírmunka az alkatrészrel együtt halad.
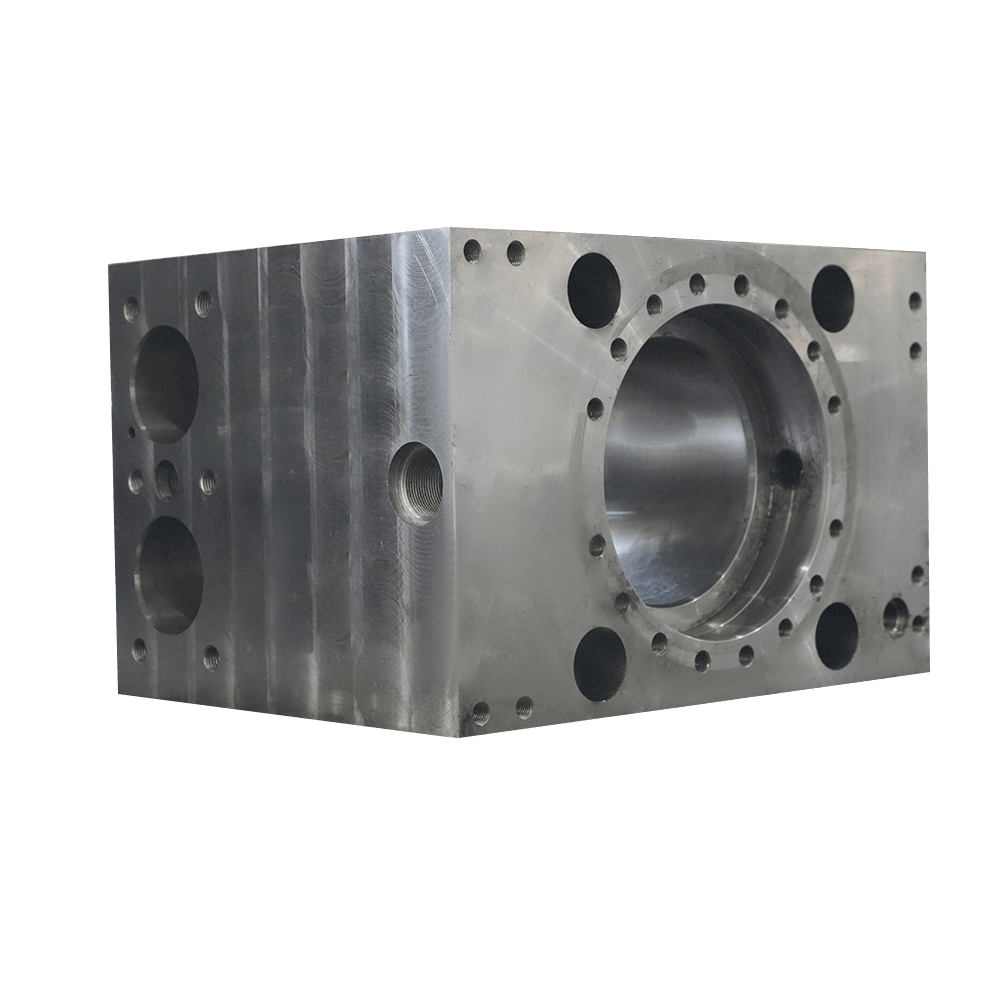 Olajkút-kifúvás-gátló gyártók Olajkút-kifúvás gátló További részletek Termék megtekintése →
Egy 3-5 tonnás megmunkált alkatrésznek általában 14-18 hétre van szüksége a húzástól a szállításig, és ennek az időnek a legnagyobb részét az öntés vagy kovácsolás veszi fel.
A gépműhely hajszolása ritkán menti meg az ütemtervet, mert a durva megmunkálás a feszültségmentesítésre, a simítás pedig a durva vágásra vár, hogy feloldja a fennmaradó torzítást. A dokumentáció, az NDT és a csomagolás párhuzamosan futhat a végső átadással, és ez az átfedés az, ahol egy-két hét reálisan visszaállítható.
Nem az a döntő kérdés, hogy ki talál gépet, hanem az, hogy ki írja alá a méretjelentést, ha egy furat kifogy a tűréshatárból.
Az egyetlen forrásból származó elszámoltathatóság a gyakorlati érv. Ha az üres és a kész alkatrész ugyanattól a szervezettől származik, a nem megfelelőségnek három helyett egy tulajdonosa van, és a korrekciós intézkedés a folyamatra, nem pedig a szerződésre vonatkozik. A közvetítők továbbra is jól működnek a zárt specifikációkkal és nagy tűréssel rendelkező szabványos alkatrészek esetében.
Egy 3-5 tonnás alkatrész esetében 14-18 héttel a kibocsátástól számított 14-18. Az öntés vagy kovácsolás körülbelül 5-6 hetet vesz igénybe, a befejezés 3-4 hét, a dokumentációval történő ellenőrzés pedig nagyjából 1 hetet vesz igénybe. Az új minták 2-3 héttel bővülnek.
Körülbelül 8 mikrométeres gépi pontosság elérhető egy jól karbantartott fúró- vagy portálközponton, de az alkatrésztűrés a beállítási számtól és a hőszabályozástól függ. A több tonnás alkatrészek furatainak és csapágyillesztéseinek reális kész tűrései a 0,02-0,05 mm-es sávban helyezkednek el, ha az alkatrész egy alapláncon belül marad.
Bármilyen nikkel, kobalt vagy duplex minőségű. Az Inconel 718 (UNS N07718), a Haynes 188 (UNS R30188) és a duplex rozsdamentes 2205 a szénacél sebességének 15-50 százalékával vág, és gyorsan megkeményedik. Kérjen vágási adatokat és egy korábbi álláshivatkozást ugyanazon az évfolyamon.
Tartási pontok, műszerlista a kalibrálás állapotával, rajzonkénti elfogadási kritériumokkal, NDT módszerekkel és lefedettséggel, hőszám szerinti anyagkövethetőség, valamint a végleges kiadást aláíró személy neve.
 Nem.
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Egyéni nagy alkatrészek mechanikus feldolgozó gyártók