-

+86-13404286222
-


Érdeklődjön most
+86-13404286222
Érdeklődjön most
A válasz nem egy mindenkire érvényes út. A nagy teherbírású berendezéseknél a kovácsolt alkatrészek biztosítják a legjobb szilárdság/költség arányt a nagy ciklusú kifáradás és az ütésálló alkatrészek esetén; az öntött alkatrészek nyernek, ha a geometria összetett, vagy a szerszámköltség megfelelő mennyiségben amortizálható; a hegesztett gyártmányok az egyetlen gazdaságos megoldás a túlméretezett szerelvények és a kis mennyiségű karbantartást igénylő alkatrészek esetében. A kiválasztási kritérium nem önmagában az anyag, hanem a geometria, a terhelési spektrum és a tételméret kombinációja.
A szilárdság/költség arány ebben az összefüggésben a teljes gyártási költség egységére eső funkcionális mechanikai teljesítményt jelenti, beleértve az anyagot, a szerszámokat, a megmunkálást, az ellenőrzést és a szállítást.
Az üzlethelyiség összehasonlítása három számmal kezdődik: fáradtságállóság, alkatrészköltség és tervezési szabadság. Egyetlen útvonal sem nyeri meg mind a hármat. A kovácsolás növeli a fáradási szilárdságot, de magasabb szerszám- és megmunkálási költségekkel jár. Az öntés a legszélesebb geometriai szabadságot és a legalacsonyabb mennyiségi árat kínálja, ugyanakkor a fáradtságállósága jellemzően alacsonyabb. A hegesztés a kettő között helyezkedik el, és képes egyetlen kovácsoláshoz vagy öntéshez túl nagy alkatrészeket építeni, de bevezet egy hegesztési zónát, amely korlátozhatja az élettartamot.
| Attribútum | Kovácsolt | Szereplők | Hegesztett gyártás |
| Relatív kifáradási szilárdság | Magas | Alapvonal | Közepes |
| Relatív alkatrészköltség | Magasest | Legalacsonyabb | Közepes |
| A leggazdaságosabb tétel | 10-100 darab | 500 darab | 1-10 darab |
| Anyaghozam | 60-75% | 85-90% | 80-85% |
A táblázat egy kiindulópont. A valódi döntés mindig a terhelési spektrummal és a tétel méretével jár. Az 5 tonnás öntött házat meg lehet kovácsolni, de a szerszámköltség abszurd lenne, hacsak nem nagyon nagy a térfogat. Éppen ezért a szilárdság/költség arányt alkatrészenként értékelik, nem anyagonként.
Az olajmező kifújásgátló karosszériájához, biztonsági szempontból kritikus konstrukcióhoz, nagynyomású szigeteléssel, gyakran kovácsolt testet írnak elő, még akkor is, ha az öntött test olcsóbb lenne. Az öntvényekben rejlő hibakockázat, különösen a kis üregek, amelyek nyomás alatt megnövekedhetnek, a kovácsolást teszi a nyomástartó berendezések előnyben részesített útjává.
A kovácsolás a leggazdaságosabb út, amikor az alkatrésznek ki kell bírnia ismételt terheléseket, lökésszerű terheléseket vagy nagy hajlítási igénybevételeket. A zárt szerszámos kovácsolási eljárás összehangolja a szemcseáramlást az alkatrész körvonalával, ami magasabb kifáradási határt eredményez, mint ugyanaz az ötvözet öntött formában.
A 40CrNiMo acél fogaskerekek esetében az ipari tapasztalatok általában 560-600 MPa kifáradási határt mutatnak kovácsolt és léghűtéses állapotban, szemben az öntött és hőkezelt ötvözet 430-470 MPa-val. Ez a 25-30%-os javulás indokolja a szerszámköltséget, amikor az alkatrész milliós terhelési cikluson megy keresztül.
Az anyagi család legalább annyira számít, mint a folyamat. A 2205 duplex rozsdamentes acélt és az olyan nikkelötvözeteket, mint az Inconel 718, általában szilárdságuk és korrózióállóságuk kombinációja miatt kovácsolják a tengeri és petrolkémiai alkalmazásokban.
 Komplex fémalkatrészek kovácsolása és öntése A kovácsolás és az öntés közötti választás az alkatrész összetettségétől és térfogatától függ. A kovácsolás szilárdságot és szemcseáramlást biztosít, míg az öntéssel hálóhoz közeli formákat hoz létre belső üregekkel, csökkentve a megmunkálási és szerszámozási költségeket. Termék megtekintése →
Az öntvény az erő és a költség arányában vezető szerepet tölt be, ha az alkatrészgeometria bonyolult, belső üregekre van szükség, vagy a gyártási mennyiség lehetővé teszi a szerszámok amortizációját. A hálóhoz közeli formák előállításának képessége a legnagyobb költséghajtó.
Egy nagy kompresszorhengerház például szinte mindig öntött, mivel egyetlen kovácsolási eljárás sem képes létrehozni a belső nyílásokat és a bordákat kiterjedt megmunkálás nélkül. A 85-90%-os anyagfelhasználással kezdődő öntvény akár 40%-kal csökkenti az előmegmunkálási térfogatot a tömör kovácsoláshoz képest.
Az öntött alkatrészek fegyelmet igényelnek a roncsolásmentes tesztelés során. A zsugorodási porozitást, a gázüregeket és a szegregációt kapuzati tervezéssel kell szabályozni, és mágneses részecske- vagy ultrahangos vizsgálattal kell ellenőrizni. Az öntött alkatrész szilárdsága csak annyira jó, mint az öntvény minősége.
 Szereplőking of Compressor Housings for Heavy-Duty Applications A nagy kompresszorházak robusztus öntvényeket igényelnek, amelyek ellenállnak a nagy terhelésnek. A fejlett folyamatok biztosítják a szerkezeti stabilitást és biztonságot, így alkalmasak különféle ipari szektorokban. Termék megtekintése →
A hegesztés akkor válik a legjobb szilárdság-költség-arányos módszerré, ha az alkatrész túl nagy vagy túl bonyolult ahhoz, hogy egy darabban kovácsolják vagy öntsék, vagy ha a tétel mérete túl kicsi a szerszámozáshoz. Egy 10 tonnás maróhenger egyszeri javításához a hegesztés minden alternatívát felülmúl.
A hegesztett gyártmányok lehetővé teszik különböző anyagok kombinálását, mint például kopásálló fedőréteggel ellátott gyengén ötvözött alapacél vagy hengerelt lemezhez csatlakoztatott öntött agy. A hegesztési zóna azonban a leggyengébb láncszem: egy megfelelően minősített tompahegesztés szerkezeti acélban jellemzően az alapanyag szilárdságának 80-90%-át adja, így a tervezésnél ezt figyelembe kell venni.
Nagy teherbírású berendezéseknél a hegesztett alkatrészeket általában feszültségmentesítik a megmunkálás befejezése előtt. Ez egy kritikus gyártási lépés a Jiangyin Huanming Machinery Co., Ltd.-nél, ahol precíziós esztergálást, fúrást és köszörülést alkalmaznak a 8 mikronos végső tűrés elérésére a hegesztés okozta torzítások eltávolítása után.
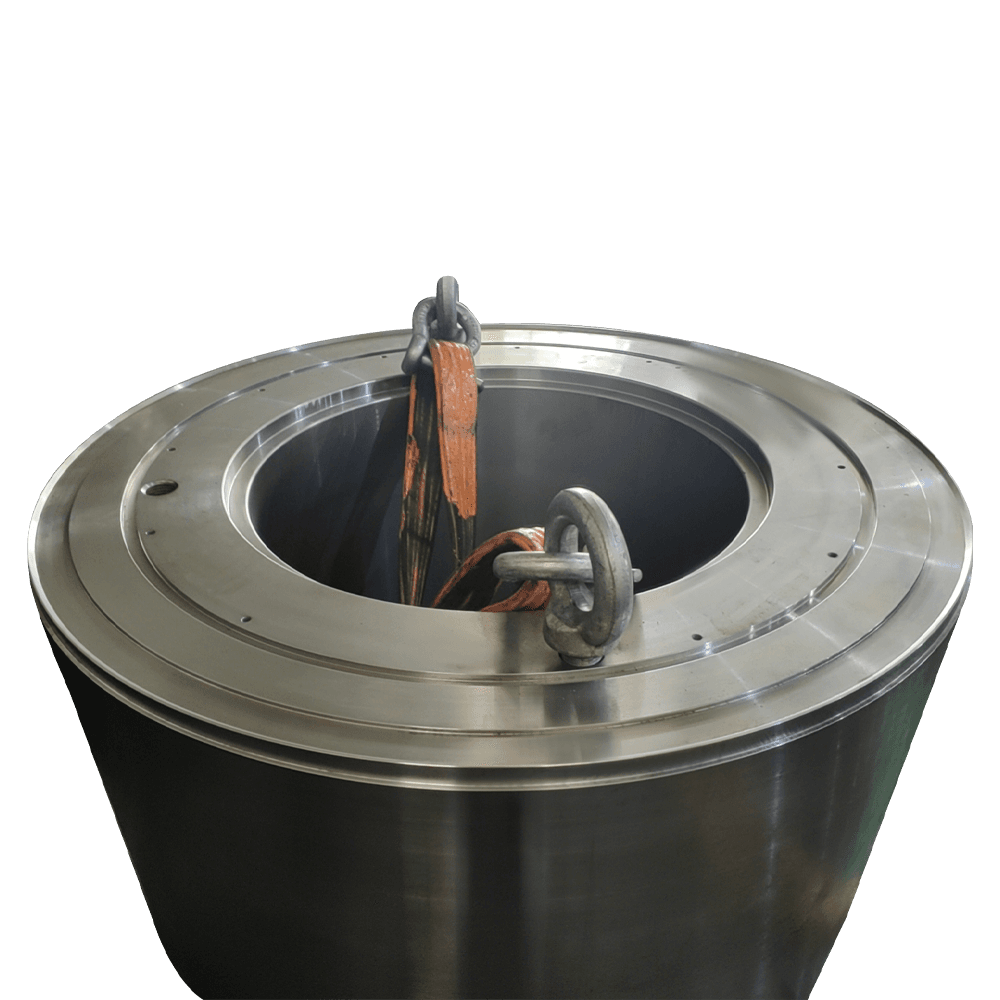 Magas-Speed Transmission Gears for Precision Power Transmission Ezek a fogaskerekek nagy szilárdságú ötvözetekből készülnek, és precíziós megmunkálással minimálisra csökkentik a zajt és a vibrációt. Biztosítják a hatékony erőátvitelt az űrrepülésben, az autóiparban és az építőipari gépekben. Termék megtekintése →
Ha gyorsan és védhetően szeretne dönteni a saját részéről, kövesse ezt a négy lépésből álló keretet. Alkalmazták a Jiangyin Huanming Machinery kohászati, olaj- és gázipari, valamint szélenergia-alkatrészeinek beszerzési felülvizsgálataiban.
A 20 000 Nm névleges nyomatékú, 40 db éves igényű nagysebességű váltóműhöz zárt szerszámos kovácsolás indokolt. Összetett belső járatokkal és 1000 darabos megrendeléssel rendelkező öntött szivattyútest esetében az öntés a nyerő. A 2 métert meghaladó átmérőjű és 5 darabos mennyiséget meghaladó szélerőmű főtengely karimáinál a hengerelt lemezből készült hegesztett gyártás az egyetlen ésszerű út.
A teljes döntési folyamatot a technikai cikkünkben dokumentáljuk kovácsoló és öntő alkatrészek . Egy adott alkatrészrajzhoz a leggyorsabb elérési út a lépjen kapcsolatba mérnöki csapatával a terhelési esettel és a céltérfogattal.
Egyetlen útvonal sem a legjobb. A kovácsolt alkatrészek a nagy ciklusú kifáradás és ütési terhelés miatt győznek. Az öntött alkatrészek összetett geometriájúak és nagy térfogatúak. A hegesztett alkatrészek a túlméretezett, kis volumenű alkalmazásokhoz nyernek. A döntés a geometrián, a terhelési spektrumon és a kötegméreten alapul.
Csak akkor, ha az alkatrészt nem a fáradtság uralja. Az öntéssel 20-40%-kal csökkenthető a költség egy összetett forma esetén, de a kifáradási határ 25-30%-kal is csökkenhet. A biztonság szempontjából kritikus forgó alkatrészek esetében az útvonal cseréje teljes újraminősítést igényel.
A gyengén ötvözött acélból készült jó minőségű hegesztés általában eléri az alapfém szilárdságának 80-90%-át. A kovácsolás ugyanabban az acélban izotróp és erősebb a szemcseáramlás irányában. A hegesztés megfelelő statikus és alacsony frekvenciájú terhelésekhez, de ciklikus terhelés esetén fáradtságelemzést igényel.
Az egyetlen legfontosabb tényező a tétel mérete, mivel a szerszámköltséget amortizálni kell. A kovácsolószerszám tízszer annyiba kerülhet, mint egy öntvényminta; a hegesztett gyártás nem igényel szerszámot, de gondos feszültségmentesítést és ellenőrzést igényel.
 Nem.
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Egyéni nagy alkatrészek mechanikus feldolgozó gyártók